 EN
 AR
 FR
 DE
 KO
 CS
 DA
 NL
 FI
 EL
 IT
 JA
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 SL
 UK
 SQ
 ET
 HU
 TH
 TR
 FA
 AF
 IS
 MK
 KA
 UR
 BN
Розуміння параметрів екструзії внутрішньої трубки, що визначають продуктивність пожежних рукавів
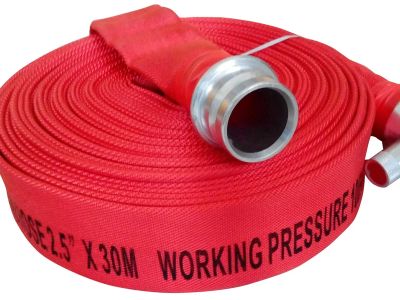
Пожежні рукави є критичними компонентами пожежного обладнання, розробленими для витримування умов високого тиску й ефективної подачі води. Параметри екструзії внутрішньої трубки відіграють ключову роль у визначенні продуктивності та надійності пожежних рукавів. У цій статті детально розглядаються ці параметри, щоб допомогти менеджерам з закупівель та інженерам зрозуміти, на які технічні характеристики варто звертати увагу під час оцінки специфікацій пожежних рукавів. Засвоєння цих технічних аспектів дозволяє покупцям приймати обґрунтовані рішення, що забезпечують оптимальну продуктивність та безпеку в їхніх пожежно-рятувальних операціях.
Розуміння ключових специфікацій екструзії внутрішньої трубки для пожежних рукавів
Екструзія внутрішньої трубки — це процес формування сировинних матеріалів у безперервну трубку, яка виступає основою пожежного рукава. Кілька специфікацій мають вирішальне значення для визначення експлуатаційних характеристик внутрішньої трубки:
Склад матеріалу : Тип полімеру (наприклад, ПВХ або гума) впливає на гнучкість, міцність та стійкість до хімічних речовин і тепла. Полімер вищої якості зазвичай забезпечує кращі експлуатаційні характеристики й довший термін служби.
Товщина : Товщина стінки внутрішньої трубки безпосередньо впливає на стійкість до тиску. Товщі стінки краще витримують високий тиск, що є обов’язковою умовою для пожежогасних застосувань. Покупцям слід підтвердити необхідну товщину залежно від робочого тиску та призначення використання.
Діаметр : Внутрішній діаметр має відповідати стандартним фітингам і забезпечувати оптимальну подачу води. Невідповідність може призвести до зниження ефективності під час надзвичайних ситуацій. Необхідно оцінювати діаметр з урахуванням конкретних пожежогасних застосувань та сумісності з обладнанням.
Герметизація та з'єднання : Цілісність з’єднання між внутрішньою трубкою та зовнішніми шарами впливає на експлуатаційні характеристики. Наявність правильного ущільнення запобігає витокам і зберігає тиск. Процеси контролю якості мають перевіряти якість з’єднання до початку масового виробництва.
Оздоблення поверхні : Гладка внутрішня поверхня зменшує тертя й поліпшує потік води, тоді як зовнішнє покриття, стійке до абразивного зношування, підвищує міцність. Ця специфікація може впливати на термін служби рукава й потребу в технічному обслуговуванні.
Як екструзія внутрішньої трубки впливає на продуктивність і надійність пожежного рукава?
Параметри екструзії суттєво впливають на загальну продуктивність і надійність пожежного рукава.
Стійкість до тиску : Рукави з оптимально екструдованими внутрішніми трубками можуть витримувати вищі робочі тиски без відмов. Це критично важливо для забезпечення надійної подачі води під час надзвичайних ситуацій. Виробники повинні надавати конкретні показники тиску, засновані на застосованому методі екструзії.
Гнучкість : Правильний матеріал і товщина сприяють гнучкості, що дозволяє легко маневрувати рукавами в обмежених просторах — це часто необхідно під час пожежно-рятувальних робіт.
Довговічність : Поєднання вибору матеріалу та правильного екструдування забезпечує стійкість до зносу й пошкоджень, особливо в складних умовах. Це зменшує частоту заміни та ремонту, що в кінцевому підсумку дозволяє економити кошти для підрозділів.
Термотерапія : Розуміння того, як пожежний хомут з тканини параметри впливають на стійкість до температур є життєво важливим, особливо в умовах, де шланги можуть піддаватися впливу надмірно високих або низьких температур. Покупцям слід перевірити діапазон робочих температур, придатний для їхніх конкретних застосувань.
Вибір правильного постачальника для високопродуктивних екструдованих пожежних шлангів
Під час вибору постачальника для виробництва пожежних шлангів слід оцінити кілька факторів, щоб забезпечити високу продуктивність і надійність:
Досвід і експертиза : Шукайте виробників, таких як Jiangsu Nantong Longtao Fire-Hose Group Co., Ltd., які мають доведену репутацію та спеціалізовані знання у виробництві пожежних шлангів. Їхній досвід може перетворитися на продукцію вищої якості.
Можливість налаштування постачальник, який пропонує індивідуальну настройку, краще задовольняє спеціальні вимоги до продуктивності, наприклад, унікальні діаметри або товщини, адаптовані під певні застосування.
Процеси контролю якості переконайтеся, що постачальник має суворі заходи контролю якості. Це включає випробування матеріалів, моніторинг екструзії та остаточні перевірки для підтвердження відповідності всіх продуктів вимогам специфікацій.
Сертифікати перевірте наявність відповідних галузевих сертифікатів, які свідчать про дотримання стандартів безпеки та якості. Такі сертифікати можуть забезпечити гарантію надійності та ефективності продукту.
Виробничі можливості підтвердіть виробничу потужність постачальника щодо задоволення ваших потреб, зокрема в періоди пікового попиту. Це включає розуміння їхніх мінімальних обсягів замовлення (MOQ) та термінів виконання.
Поширені проблеми з екструдованими внутрішніми трубками та ефективні рішення
Незважаючи на досягнення в галузі виробництва, під час процесу екструзії внутрішніх трубок може виникнути кілька поширених проблем:
Нестабільність товщини стінки змінна товщина стінок може призвести до слабких місць у шлангу. Покупцям слід замовити зразки для випробувань, щоб переконатися в однаковій якості перед розміщенням великого замовлення.
Погане з’єднання недостатнє зчеплення між шарами може спричинити розшарування. Детальний контроль процесу є критичним, і покупці мають переконатися, що виробник регулярно проводить перевірки якості. холстовий вогнепогасний шланг процес є критичним, і покупці мають переконатися, що виробник регулярно проводить перевірки якості.
Дефекти поверхні недоліки на внутрішніх або зовнішніх поверхнях можуть вплинути на ефективність роботи. Регулярні аудити виробничої лінії допомагають вчасно виявити такі проблеми й забезпечують те, що лише високоякісні шланги потрапляють до кінцевого споживача.
Деградація матеріалу з часом вплив навколишнього середовища може призвести до деградації матеріалів. Покупцям слід уточнити очікуваний термін служби шлангів та будь-які рекомендовані процедури технічного обслуговування для продовження строку їх ефективної роботи.
Зосередьтеся на деталях екструзії внутрішньої трубки
Увага до деталей під час екструзії внутрішньої трубки є обов’язковою для виробництва високоякісних пожежних шлангів. Ось ключові аспекти, на які слід звернути увагу:
Відбір сировини : Переконайтеся, що полімери, які використовуються, підходять для передбаченого застосування з урахуванням таких факторів, як хімічна експозиція та екстремальні температури.
Температура й швидкість екструзії : Параметри процесу екструзії мають бути оптимізовані для кожного типу матеріалу. Неправильні температури можуть призвести до дефектів або слабких місць.
Охолодження й обробка : Після екструзії необхідно застосовувати правильні методи охолодження холстові шланги щоб запобігти деформації або змінам розмірів. Процес обробки має мінімізувати механічні навантаження на шланги.
Протоколи остаточної перевірки : Розробіть деток протокол інспекції для оцінки кожної партії шлангів щодо відповідності специфікаціям. Це включає випробування під тиском та візуальні перевірки для виявлення будь-яких дефектів.
Розуміючи ці складні деталі екструзії внутрішньої трубки, покупці можуть забезпечити вибір правильних пожежних рукавів, які ефективно відповідають їхнім експлуатаційним потребам. Інвестиції в якісні пожежні рукави не лише підвищують рівень безпеки, а й сприяють загальній ефективності гасіння пожеж, тож це є ключовим критерієм для всіх фахівців у сфері пожежної безпеки.
Зміст
- Розуміння ключових специфікацій екструзії внутрішньої трубки для пожежних рукавів
- Як екструзія внутрішньої трубки впливає на продуктивність і надійність пожежного рукава?
- Вибір правильного постачальника для високопродуктивних екструдованих пожежних шлангів
- Поширені проблеми з екструдованими внутрішніми трубками та ефективні рішення
- Зосередьтеся на деталях екструзії внутрішньої трубки