 EN
 AR
 FR
 DE
 KO
 CS
 DA
 NL
 FI
 EL
 IT
 JA
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 SL
 UK
 SQ
 ET
 HU
 TH
 TR
 FA
 AF
 IS
 MK
 KA
 UR
 BN
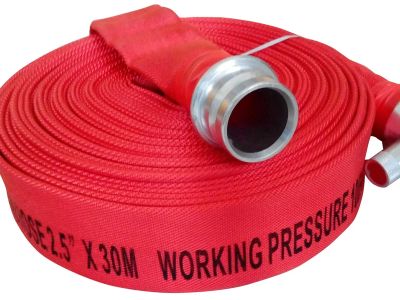
Comprendre les paramètres d’extrusion du tube intérieur qui définissent les performances des lances à eau
Les lances à eau constituent des éléments essentiels de l’équipement incendie, conçues pour résister à des pressions élevées tout en assurant une distribution efficace de l’eau. Les paramètres d’extrusion du tube intérieur jouent un rôle déterminant dans les performances et la fiabilité des lances à eau. Cet article examine en détail ces paramètres afin d’aider les responsables des achats et les ingénieurs à identifier les critères clés lors de l’évaluation des spécifications des lances à eau. En maîtrisant ces aspects techniques, les acheteurs peuvent prendre des décisions éclairées garantissant des performances optimales et une sécurité maximale lors des opérations d’intervention incendie.
Comprendre les spécifications clés d’extrusion du tube intérieur pour les lances à eau
L’extrusion du tube intérieur consiste à façonner des matières premières en un tube continu, qui constitue le cœur de la lance à eau. Plusieurs spécifications sont cruciales pour déterminer les caractéristiques de performance du tube intérieur :
Composition du matériau : Le type de polymère utilisé (par exemple, le PVC ou le caoutchouc) influence la souplesse, la durabilité ainsi que la résistance aux produits chimiques et à la chaleur. Un polymère de meilleure qualité se traduit généralement par des performances et une longévité supérieures.
Épaisseur : L’épaisseur de la paroi du tube intérieur affecte directement la résistance à la pression. Des parois plus épaisses supportent mieux les hautes pressions, ce qui est essentiel pour les applications d’extinction d’incendie. Les acheteurs doivent confirmer l’épaisseur requise en fonction de la pression de fonctionnement et de l’usage prévu.
Diamètre : Le diamètre intérieur doit correspondre aux raccords standards et assurer un débit d’eau optimal. Un désaccord peut entraîner une efficacité réduite en cas d’urgence. Il est essentiel d’évaluer le diamètre en fonction des applications spécifiques d’extinction d’incendie et de la compatibilité avec l’équipement.
Scellage et collage : L’intégrité de la liaison entre le tube intérieur et les couches extérieures influe sur les performances. Un scellement adéquat empêche les fuites et maintient la pression. Les procédures d’inspection de qualité doivent vérifier cette liaison avant la production de masse.
Finition de surface une surface intérieure lisse réduit les frottements et améliore l’écoulement de l’eau, tandis qu’une finition extérieure résistante à l’abrasion renforce la durabilité. Cette spécification peut influencer la durée de vie du boyau et ses besoins en entretien.
Comment l’extrusion du tube intérieur affecte-t-elle les performances et la fiabilité des boyaux d’incendie ?
Les paramètres d’extrusion influencent fortement les performances globales et la fiabilité d’un boyau d’incendie.
Résistance à la pression les boyaux dotés de tubes intérieurs extrudés de façon optimale peuvent supporter des pressions de service plus élevées sans défaillance. Cela est essentiel pour garantir une alimentation en eau fiable lors d’urgences. Les fabricants doivent fournir des valeurs nominales de pression précises, fondées sur la méthode d’extrusion utilisée.
La souplesse le choix adéquat du matériau et de l’épaisseur favorise la souplesse, permettant ainsi de manœuvrer facilement les boyaux dans des espaces restreints, ce qui est fréquemment requis lors des opérations d’extinction.
Durabilité la combinaison d’un choix judicieux de matériaux et d’une extrusion adéquate garantit une résistance à l’usure et aux dégradations, notamment dans des environnements sévères. Cela réduit la fréquence des remplacements et des réparations, permettant ainsi des économies de coûts pour les services concernés.
Tolérance à la température comprendre comment flexible de canvas ignifuge les paramètres influencent la résistance à la température est essentiel, en particulier dans les environnements où les flexibles peuvent être exposés à des températures extrêmes, qu’il s’agisse de chaleur ou de froid. Les acheteurs doivent vérifier la plage de températures adaptée à leurs applications spécifiques.
Choisir le bon fournisseur pour des extrusions de tuyaux d’incendie haute performance
Lors de la sélection d’un fournisseur pour la fabrication de tuyaux d’incendie, plusieurs facteurs doivent être évalués afin de garantir des performances élevées et une fiabilité optimale :
Expérience et expertise privilégiez des fabricants tels que Jiangsu Nantong Longtao Fire-Hose Group Co., Ltd., qui possèdent une expérience avérée et des compétences spécialisées dans la production de tuyaux d’incendie. Leur expertise se traduit souvent par une qualité supérieure des produits.
Capacités de personnalisation : Un fournisseur proposant des solutions sur mesure peut mieux répondre à des exigences de performance spécifiques, comme des diamètres ou des épaisseurs uniques adaptés à des applications particulières.
Processus de contrôle qualité : Veillez à ce que le fournisseur applique des mesures rigoureuses de contrôle qualité. Cela inclut les essais des matériaux, la surveillance de l’extrusion et les inspections finales afin de vérifier que tous les produits respectent les spécifications requises.
Certifications: Vérifiez la possession de certifications industrielles pertinentes attestant du respect des normes de sécurité et de qualité. Ces certifications peuvent garantir la fiabilité et les performances des produits.
Capacité de production : Confirmez la capacité de production du fournisseur à satisfaire vos besoins, notamment en période de forte demande. Cela implique de connaître leurs quantités minimales de commande (MOQ) et leurs délais de livraison.
Problèmes courants liés aux extrusions de tubes intérieurs et solutions efficaces
Malgré les progrès réalisés dans le domaine de la fabrication, plusieurs problèmes fréquents peuvent survenir lors du procédé d’extrusion de tubes intérieurs :
Incohérences d’épaisseur de paroi : La variabilité de l’épaisseur des parois peut entraîner des points faibles dans le tuyau. Les acheteurs doivent demander des échantillons à tester afin de garantir une qualité constante avant de passer une commande importante.
Mauvaise adhérence : Une adhérence insuffisante entre les couches peut provoquer un délaminage. L’inspection rigoureuse du flexible incendie en toile processus est essentielle, et les acheteurs doivent s’assurer que le fabricant effectue régulièrement des contrôles qualité.
Défauts de surface : Des imperfections sur les surfaces intérieure ou extérieure peuvent nuire aux performances. Des audits réguliers de la chaîne de production permettent d’identifier ces problèmes précocement, garantissant que seuls des tuyaux de haute qualité parviennent à l’utilisateur final.
Dégradation des matériaux : Avec le temps, l’exposition à des facteurs environnementaux peut dégrader les matériaux. Les acheteurs doivent s’informer sur la durée de vie prévue des tuyaux ainsi que sur les procédures d’entretien recommandées pour prolonger leurs performances.
Mettre l’accent sur les détails de l’extrusion du tube intérieur
Une attention minutieuse portée au processus d’extrusion du tube intérieur est essentielle pour produire des tuyaux incendie de haute qualité. Voici les aspects clés sur lesquels se concentrer :
Sélection des Matériaux Premiers : Veiller à ce que les polymères utilisés soient adaptés à l’application prévue, en tenant compte de facteurs tels que l’exposition chimique et les températures extrêmes.
Température et vitesse d’extrusion : Les paramètres du procédé d’extrusion doivent être optimisés pour chaque type de matériau. Des températures inappropriées peuvent provoquer des défauts ou des zones faibles.
Refroidissement et manipulation : Des techniques de refroidissement adéquates doivent être appliquées après l’ flexibles en toile extrusion afin d’éviter toute déformation ou variation dimensionnelle. Le processus de manipulation doit minimiser les contraintes mécaniques exercées sur les flexibles.
Protocoles d'inspection finale : Mettre en place un protocole d’inspection détaillé afin d’évaluer chaque lot de flexibles quant à sa conformité aux spécifications. Cela comprend des essais de pression et des inspections visuelles destinées à détecter tout défaut.
En comprenant ces détails complexes de l’extrusion des tubes intérieurs, les acheteurs peuvent s’assurer de sélectionner les bonnes lances à incendie qui répondent efficacement à leurs besoins opérationnels. L’investissement dans des lances à incendie de qualité améliore non seulement la sécurité, mais contribue également à l’efficacité globale des interventions contre l’incendie, ce qui en fait un critère essentiel pour tous les professionnels de la sécurité incendie.
Table des matières
- Comprendre les spécifications clés d’extrusion du tube intérieur pour les lances à eau
- Comment l’extrusion du tube intérieur affecte-t-elle les performances et la fiabilité des boyaux d’incendie ?
- Choisir le bon fournisseur pour des extrusions de tuyaux d’incendie haute performance
- Problèmes courants liés aux extrusions de tubes intérieurs et solutions efficaces
- Mettre l’accent sur les détails de l’extrusion du tube intérieur