 EN
 AR
 FR
 DE
 KO
 CS
 DA
 NL
 FI
 EL
 IT
 JA
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 LT
 SR
 SK
 SL
 UK
 SQ
 ET
 HU
 TH
 TR
 FA
 AF
 IS
 MK
 KA
 UR
 BN
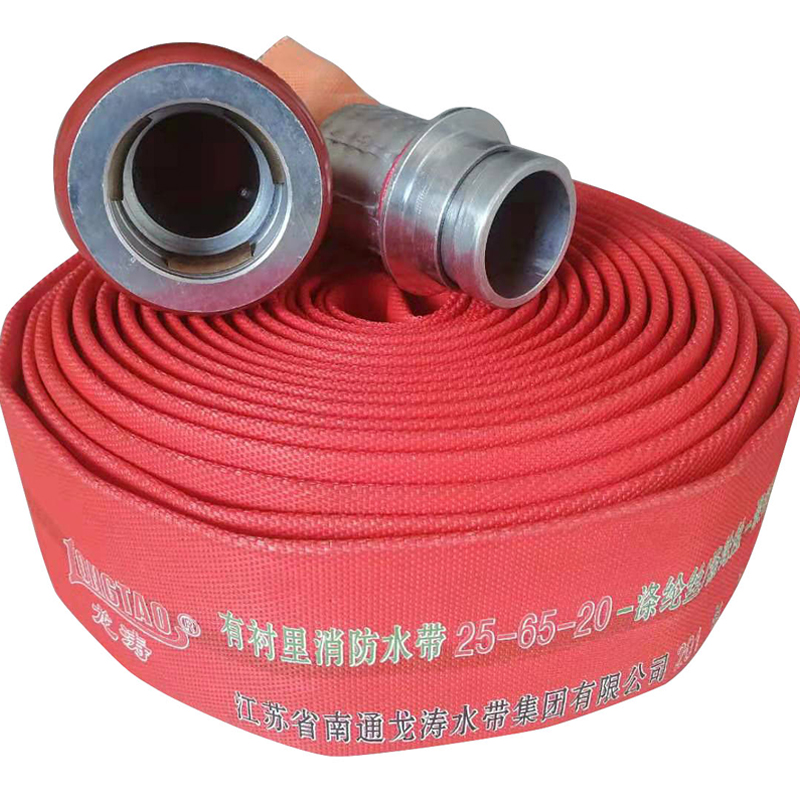
Online systémy pro sledování průměru pro automatizované linky pro extruzi hasičských hadic mají klíčový význam pro zajištění kvality a konzistence hadic pro hasičské účely vyráběných v průmyslovém měřítku. Pro nákupní manažery, inženýry a manažery výrobků je pochopení toho, jak vybrat správnou technologii pro sledování, rozhodující pro efektivitu výroby i integritu výrobku. Tento článek vás provede základními aspekty systémů pro sledování průměru – od výběru vhodného zařízení přes hodnocení kvality až po řešení běžných problémů.
Jak vybrat správný systém pro sledování průměru hadic pro hasičské účely
Při výběru systému pro monitorování průměru u linky na extruzi požárních hadic je třeba zohlednit faktory, jako jsou přesnost, rychlost odezvy a možnosti integrace. Systém by měl poskytovat měření v reálném čase, aby bylo zajištěno, že hadice splňují požadované specifikace po celou dobu výrobního procesu.
Přesnost měření : Přesnost systému je rozhodující. Hledejte jednotky s přesností v řádu několika milimetrů, neboť i nepatrné odchylky mohou vést k problémům s výkonem v požární hadice .
Doba odezvy : Rychlé doby odezvy jsou nezbytné pro udržení toku výroby. Zpoždění při měření může způsobit výrobu šarže hadic mimo specifikaci, což má za následek nákladné přepracování nebo odpad.
Integrace s existujícími systémy : Ujistěte se, že systém pro monitorování lze snadno integrovat do stávající výrobní linky a řídicích systémů. Tato kompatibilita může zefektivnit provoz a minimalizovat přerušení během instalace.
Nákladová efektivita vyhodnoťte celkové náklady na vlastnictví, včetně počáteční nákupní ceny, nákladů na údržbu a potenciálních úspor z redukce odpadu a zlepšené kvality.
Zaměřením se na tyto klíčové oblasti můžete vybrat systém pro monitorování průměru, který zlepší výrobu vašich požárních hadic a zároveň bude odpovídat vašim provozním cílům.
Klíčové technické parametry pro online monitorování průměru při výrobě hadic
Porozumění klíčovým technickým parametrům systémů pro monitorování průměru je nezbytné pro informované rozhodnutí o nákupu. Níže jsou uvedeny kritické parametry, které je třeba zvážit:
Měřicí rozsah ujistěte se, že systém dokáže zpracovat různé průměry vašich požárních hadic, obvykle v rozmezí 20 mm až 100 mm nebo více, v závislosti na vašich výrobních řadách.
Rozlišení vyšší rozlišení umožňuje jemnější měření, což je zvláště důležité u aplikací citlivých na kvalitu. Hledejte systémy s rozlišením alespoň 0,01 mm pro optimální výkon.
Kalibrace : Pravidelná kalibrace je nezbytná pro udržení přesnosti. Některé systémy nabízejí funkce automatické kalibrace, které mohou ušetřit čas a snížit riziko lidské chyby.
Možnosti výstupu : Schopnost výstupu dat v reálném čase do vašeho výrobního systému nebo softwaru pro řízení kvality je zásadní pro sledování výkonu a udržování standardů.
Odolnost vůči prostředí : Protože výrobní linky pro extruzi mohou představovat náročné prostředí, zvažte systémy odolné proti prachu, vlhkosti a kolísání teploty.
Pokud tyto specifikace budete mít na paměti, můžete vybrat systém pro monitorování průměru, který vyhovuje vašim výrobním požadavkům a zajišťuje vysokou úroveň kvality.
Hodnocení kvality v automatizovaných linkách pro extruzi hasicích hadic
Hodnocení kvality v automatizovaných systému hadic na bobinu linkách pro extruzi zahrnuje více než pouhé monitorování průměru. Zahrnuje různé aspekty výrobního procesu, včetně výběru materiálů, parametrů extruze a postupů zkoušek.
Kvalita materiálu výběr materiálů výrazně ovlivňuje konečný výrobek. Ujistěte se, že vaše suroviny splňují průmyslové normy pro požární hadice, včetně odolnosti vůči chemikáliím a trvanlivosti.
Parametry extruze sledujte parametry, jako je teplota a tlak, během procesu extruze. Odchylky mohou vést k nekonzistencím v tloušťce stěny a celkové kvalitě hadice.
Testovací postupy zavedte přísné testovací protokoly, včetně testů na rupturu a ohebnosti, aby byl posouzen výkon dokončených hadic. Data v reálném čase z monitorovacích systémů průměru lze do těchto hodnocení integrovat, čímž se získá komplexní přehled o kvalitě.
Pravidelná údržba plánovaná údržba jak strojů pro extruzi, tak monitorovacího zařízení je klíčová pro udržení kvality v průběhu času. Pravidelné kontroly pomáhají identifikovat potenciální problémy dříve, než se zhorší.
Přijetím komplexního přístupu k hodnocení kvality mohou výrobci zajistit, že jejich požární hadice konzistentně splňují bezpečnostní a výkonnostní normy.
Možnosti velkoobchodních dodavatelů pro technologie monitorování průměru
Při zakoupení technologií monitorování průměru zvažte různé velkoobchodní dodavatele specializující se na výrobu a distribuci měřicích řešení pro průmyslový sektor. Zde je několik faktorů, které je třeba zvážit:
Reputace dodavatele : Prozkoumejte dodavatele s ověřeným odborným záznamem v tomto odvětví. Hledejte společnosti s konkrétní zkušeností s vybavením pro výrobu požárních hadic.
Možnosti personalizace : Někteří dodavatelé nabízejí možnosti přizpůsobení systémů monitorování průměru tak, aby vyhovovaly konkrétním výrobním požadavkům. Tato možnost může být zvláště výhodná pro firmy s jedinečnými výrobními požadavky.
Technická podpora : Vyberte dodavatele poskytující silnou technickou podporu, včetně pomoci při instalaci, řešení potíží a školení. Taková úroveň podpory může výrazně zvýšit efektivitu vašich provozních procesů.
Záruka a servisní smlouvy posuďte záruční podmínky a servisní smlouvy nabízené dodavateli. Komplexní servisní plán může poskytnout klid v duši a zajistit rychlou podporu v případě problémů se zařízením.
Ceny a minimální objednací množství (MOQ) seznamte se s cenovou strukturou a požadavky na minimální objednací množství (MOQ), protože se tyto parametry u jednotlivých dodavatelů mohou výrazně lišit. Ujistěte se, že odpovídají vaší nákupní strategii a výrobnímu rozsahu.
Důkladnou analýzou možností velkoobchodních dodavatelů můžete získat nejvhodnější technologii pro monitorování průměru, která vyhovuje vašim výrobním potřebám i rozpočtu.
Běžné problémy s monitorováním průměru a účinná řešení
Systémy pro monitorování průměru spojnice hasicích hadic mohou během provozu narazit na různé výzvy. Účinné řešení těchto problémů může pomoci udržet kvalitu a efektivitu výroby.
Drift kalibrace : Postupně se může u průměrových senzorů vyskytnout posun kalibrace, což vede k nepřesným měřením. Zavedte pravidelné kontroly kalibrace a zvažte použití systémů s funkcí automatické kalibrace, abyste tento problém zmírnili.
Zásah do životního prostředí : Faktory jako prach, vlhkost a kolísání teploty mohou ovlivnit výkon senzorů. K ochraně monitorovacího zařízení před těmito podmínkami použijte prostředí s regulovaným prostředím nebo ochranné pouzdra.
Problémy s integrací : Někdy systémy pro monitorování průměru nemusí být bezproblémově integrovatelné do stávajících výrobních linek. Ujistěte se, že vybraný systém má kompatibilní rozhraní, a zvažte konzultaci se svým dodavatelem ohledně podpory integrace.
Přetížení daty : Data v reálném čase mohou být přetížující, pokud nejsou správně spravována. Využívejte softwarové řešení pro správu dat, které dokáže informace filtrovat a analyzovat a poskytovat tak prakticky využitelné poznatky bez rizika přeinformovanosti.
Školení uživatelů nedostatečné školení může vést k nesprávnému používání monitorovacích systémů. Poskytněte operátorům komplexní školení, aby plně pochopili, jak zařízení efektivně používat a jak přesně interpretovat získaná data.
Tím, že si výrobci uvědomí tyto běžné problémy a zavedou účinná řešení, mohou zvýšit spolehlivost a účinnost svých systémů pro monitorování průměru a zajistit optimální výsledky výroby.
Obsah
- Jak vybrat správný systém pro sledování průměru hadic pro hasičské účely
- Klíčové technické parametry pro online monitorování průměru při výrobě hadic
- Hodnocení kvality v automatizovaných linkách pro extruzi hasicích hadic
- Možnosti velkoobchodních dodavatelů pro technologie monitorování průměru
- Běžné problémy s monitorováním průměru a účinná řešení